La cosmétique au packaging impeccable
Adhésion des décorations, marquages et étiquettes sur tubes, flacons et capsules en plastique.
Le défi de surface
Le packaging cosmétique vend autant que le produit. Une sérigraphie qui s'écaille, un marquage à chaud qui ne prend pas ou une étiquette qui se décolle, et l'image de marque en souffre. Les plastiques utilisés accrochent mal sans préparation.
Le plasma prépare la surface des tubes et flacons avant décoration, pour une finition qui résiste à la manipulation et au temps.
Ce que change le plasma
| Indicateur | Avant | Après plasma | Méthode |
|---|---|---|---|
| Énergie de surface — PP | 30 mN/m | 45 à 66 mN/m | Encres de test |
| Énergie de surface — PET | 39 mN/m | 45 à 66 mN/m | Encres de test |
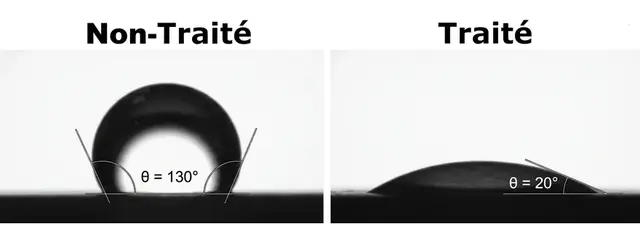
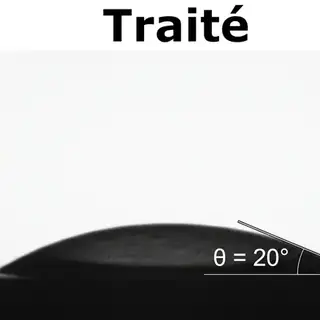
| Angle de contact (eau) | 90 à 105° (polyoléfines) | 35 à 70° selon l'exposition | Goniomètre, goutte sessile |
| Tenue de l'effet | — | décroissance quasi logarithmique ; encore hydrophile à 7 jours | Vieillissement contrôlé |
| Vitesse de passage | — | 6 à 120 m/min par source | Configuration à valider |
Ordres de grandeur documentés, et non nos propres mesures : les valeurs avant traitement viennent des tables de référence Accu Dyne Test, la plage après traitement des polymères — 45 à 66 mN/m — de trois études sur polypropylène traité au plasma atmosphérique (Šrámková et coll., Polymers 13, 4173, 2021 ; Leroux et coll., J. Colloid Interface Sci. 328, 412, 2008 ; Shaw et coll., Plasma Sources Sci. Technol. 25, 065018, 2016). Sur les polymères qui partent déjà haut — polyamide, polycarbonate, composite époxy — le gain se lit en angle de contact plutôt qu’en mN/m : PA 6 de 70° à 21-28° (Károly et coll., Polymers 10, 1380, 2018), PC de 81,5° à 38-46° (Kelar et coll., Polymer Testing 67, 428, 2018), composite carbone/époxy de 109° à 32° (Sun et coll., Polymers 11, 139, 2019). Elles situent le procédé — elles dépendent du substrat, de sa géométrie et de la vitesse de défilement. Un essai sur votre pièce donne vos valeurs à vous. Faire mesurer mon matériau.
Ce que le plasma change
-
01
Adhésion de décoration
Sérigraphie et marquage qui ne s'écaillent pas.
-
02
Préparation au marquage à chaud
Une dorure qui prend nettement.
-
03
Tenue des étiquettes
Une accroche fiable sur substrats plastiques.
-
04
Mouillabilité de vernis
Des finitions uniformes, sans démouillage.
De votre échantillon à votre ligne
-
 01
Caractérisation
Vous nous envoyez un échantillon. On mesure son énergie de surface de départ et on identifie ce qui bloque : contamination, agent de démoulage, polymère apolaire.
-
 02
Essai paramétré
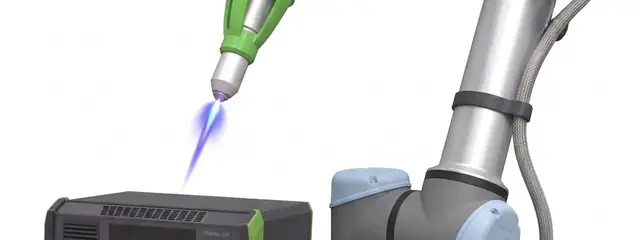
On fait varier la puissance, la vitesse de passage, la distance buse-substrat et le gaz jusqu'à obtenir l'effet visé, et on consigne les paramètres retenus.
-
 03
Validation
On vérifie le résultat par le test qui compte pour vous — adhésion, scellage, mouillage — et on documente la tenue de l'effet dans le temps sur votre matériau.
-
 04
Intégration
En ligne, avant décoration ou operculage, à la cadence de la ligne de conditionnement.
Pourquoi une sérigraphie s'écaille sur un flacon en PP. Le comparatif détaillé.
Ce que le plasma fait, en détail
L'équipement adapté à ce secteur
-
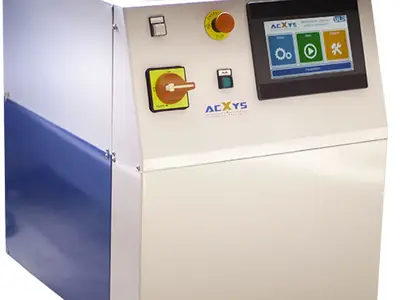
Rideau plasma grande largeur
Pour les films et les étiquettes en défilement continu.
Voir la fiche -
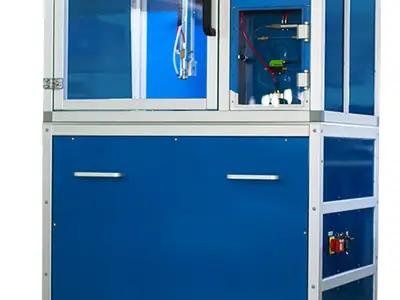
Cellule clés en main
Pour les flacons et les corps creux, qui demandent une trajectoire.
Voir la fiche -
Encres de test
Le contrôle qui évite un lot décoré sur un support insuffisamment activé.
Voir la fiche
Le choix définitif se fait sur votre pièce et votre cadence, pas sur un catalogue. Tous les équipements, classés par le problème qu'ils résolvent.
Matériaux fréquemment traités
Cette liste est indicative. La grande majorité des polymères, métaux, verres et composites se traitent au plasma DBD. La meilleure façon de valider votre cas est de nous envoyer une description de votre pièce et de votre objectif. Pour le matériel, voyez les équipements plasma classés par le problème qu'ils résolvent.
Ce qu'on nous demande — Cosmétique
Combien de temps l'effet du traitement tient-il ?
L'activation n'est pas permanente : l'énergie de surface redescend progressivement après le traitement, d'autant plus vite que le polymère est mobile et que le stockage est chaud. C'est pourquoi le plasma se place juste avant l'étape qu'il sert — impression, collage, scellage. La vitesse de décroissance se mesure, et nous la documentons sur votre matériau pendant l'essai.
Le plasma remplace-t-il un traitement corona ?
Les deux augmentent l'énergie de surface, mais pas dans les mêmes conditions. La corona est bien adaptée à un film plat qui défile sur un rouleau. Le plasma DBD atmosphérique traite aussi les géométries en trois dimensions, les pièces creuses et les surfaces non conductrices, avec une homogénéité qui ne dépend pas d'un entrefer constant. Sur votre pièce, la bonne réponse se tranche par comparaison, pas par principe.
Le traitement modifie-t-il l'aspect ou les dimensions de la pièce ?
Non. Le plasma agit sur les premiers nanomètres de la surface : la masse, les cotes et les propriétés mécaniques du matériau ne changent pas. Sur les substrats thermosensibles, les paramètres sont ajustés pour éviter tout marquage, et c'est l'un des points vérifiés à l'étape de validation.
Faut-il des produits chimiques ou une étape de séchage ?
Non. Le traitement fonctionne à l'électricité et au gaz de procédé, sans primaire, sans solvant et sans temps de séchage. C'est ce qui lui permet de s'insérer dans une ligne sans allonger le cycle, et ce qui retire un poste de gestion de produits dangereux.
Peut-on l'intégrer sur une ligne existante ?
C'est le cas le plus courant. Le traitement s'installe en ligne, à la cadence de production. Ce qu'il faut vérifier tient en trois points : l'encombrement disponible à l'endroit utile, les raccordements électriques et gaz, et l'extraction. Ces trois points sont l'objet de l'étape d'intégration.
Le traitement tient-il jusqu'à la décoration si le flacon est stocké ?
C'est le point à vérifier, et il se mesure. L'activation redescend avec le temps, et un flacon traité puis stocké plusieurs semaines n'arrive pas à la décoration dans l'état où il en est sorti. Deux réponses possibles : traiter en ligne juste avant l'étape, ou caractériser la décroissance sur votre matériau et fixer une durée de validité. La seconde suppose la première mesure.
Le guide de sélection
Atmosphérique ou sous vide ? La question revient à chaque projet, et elle se tranche sur trois critères concrets — pas sur une préférence de procédé.
- Les deux architectures, ce que chacune sait faire et ce qu'elle coûte
- Trois critères d'arbitrage : géométrie de la pièce, intégration robotique, temps de cycle
- Une grille à remplir pour défendre le choix devant un comité d'investissement
Guide en cours de rédaction — laissez votre courriel, vous le recevrez à sa parution.
En attendant, l'article qui compare les deux architectures : Le comparatif détaillé.
Secteurs voisins
-
 Médical
La même exigence de surface, sur des dispositifs réglementés.
-
 Optique
La même exigence de surface, appliquée à la transmission lumineuse.
-
 Biotechnologie
Les mêmes substrats, mais l'enjeu est l'accroche cellulaire.
Ce que vous envoyez, ce que vous recevez
- Vous envoyez
- [x] échantillons de votre pièce ou de votre film, format [x] minimum.
- Vous recevez
- les valeurs d'énergie de surface avant et après, un échantillon traité, et un compte rendu écrit des paramètres utilisés.
- Délai
- première réponse sous 48 heures, rapport d'essai sous [x] jours ouvrables.
- Coût
- [x]
Envoyez une description de votre pièce et de votre objectif. Réponse sous 48 heures.
Trois champs, et on vous rappelle
Un packaging à la hauteur de votre marque.
48 heures pour savoir ce que le plasma peut faire pour vos surfaces. Aucun engagement, juste des réponses claires d'un expert.
Réponse sous 48 heures. Aucun engagement. Discussion technique avec un expert.